


Introduksjon av kjæledyrhalsbånd i lær Introduser kellert kjæledyrhalsbånd i lær og deres økende popularitet. Kjæledyrhalsbånd i lær har dukket opp som en...
Read More


Lasergravør for lærlapper: maskinkjøp, innstillinger og blanke
2026-09-21Lasergravør for lærlapper: Velg først blank, deretter bjelke
Se noen kjøre sin første batch med luelapper, og feilen dukker vanligvis opp på samme sted. Maskinen fullfører jobben, kunstverket er der, men kontrasten er svak, kantene er brune, og det øverste fargelaget har smurt seg langs omrisset av skriften i stedet for å kutte rent bort fra det.
Her er konklusjonen på forhånd: for lærlapper er taket ditt på graveringskvalitet satt av konsistensen til emnet, ikke av wattstyrken til laserhodet. En godt vedlikeholdt 20 W diodemaskin med en ensfarget PU-lærlapp vil gi et rent tofarget resultat igjen og igjen, mens en dårlig fokusert 60 W CO2-maskin på en tykk, ujevnt garvet hud kan ødelegge tre deler på rad. Maskinen styrer hastighet og skjærekraft. Emnet styrer kontrast, kantkvalitet og om lappen fortsatt ser rett ut etter tre måneder på en kundes lue.
Hva en laser faktisk gjør med lær og kunstskinn
Fysisk er lasergravering en kontrollert lokal forbrenning. Hvordan den brannskaden oppfører seg avhenger helt av materialet, og den forskjellen forklarer hvorfor noen verksteder sender pålitelig mens andre kjemper mot det samme problemet hver uke.
På et gjennomfarget skinn er alt du kan gjøre å brenne dypere. Kontrast kommer fra forkulling, og forkulling varierer med fuktighet, med hvor jevnt det aktuelle skinnet ble garvet, og med hvilken del av dyret det kom fra. Det er den mest variable tilnærmingen og den mest sløsende. På en lagdelt lærlapp, hvor et pigmentert topplag er limt over en kontrasterende kjerne, fjerner strålen topplaget og eksponerer fargen under. Resultatet blir geometrisk snarere enn kjemisk. Kontrasten din stopper avhengig av en ku og starter avhengig av produksjonstoleranse.
Når en ferdig patch viser uklare kanter og en gjørmete logo, er instinktet å skylde på maskinen. Oftere fikser et strammere blankt det raskere enn en annen ettermiddag med parameterinnstilling.
Materialer du bør utelukke før du slår på laseren
Å bruke på watt og deretter oppdage at materialet aldri kom til å fungere er mer vanlig enn de fleste kjøpere forventer. Ta disse av listen før strålen berører dem:
- Kromgarvet skinn. Kromsalter under laservarme produserer giftig røyk og kromholdig støv. Det er det de tilbakevendende "ikke bruk krombrune"-rådene i forumene handler om. Bare industrielt utvinning bør noen gang gå i nærheten av det, og restene forurenser linser og belter.
- PVC-basert syntetisk og kraftig plastbelagt PU. PVC frigjør hydrogenklorid, som angriper linsebelegg og speil, og gjør ingenting bra for operatøren.
- Kraftig oljet eller vokset skinn. Olje og voks antennes, noen ganger ved kraftnivåer du ellers ville ansett som trygge.
Det som gjenstår er gjennomførbart. Vegetabilsk-garvet skinngravering, men med naturlig lav kontrast og mørkere kanter. Kunstlær bygget for laserarbeid er det praktiske valget, fordi topplaget og kjernen er valgt som et par: et mørkt ansikt over en blek kjerne gir deg bokstaver som leses uten etterbehandling i det hele tatt.
Før du kutter: Hvis du ikke kan bekrefte hva en hud eller syntetisk ble garvet eller limt med, behandle det som et ekstraksjonsproblem, ikke et innstillingsproblem. Avgasser er den ene kostnaden som aldri vises på fakturaen før den gjør det.
Hvorfor tomme spesifikasjoner flytter resultatet mer enn maskininnstillinger
Tre spesifikasjoner bestemmer hva som kommer av sengen, og ingen av dem er justerbare fra kontrollpanelet.
- Topplag til kjerne kontrast. Jo større gapet er mellom overflatefargen og materialet under, jo skarpere blir bokstaven. En mørk overflate over en blek kjerne er den klassiske kombinasjonen av en grunn.
- Tykkelse. Arkmateriale for lapper, coasters og deksler er vanligvis rundt 1,8 mm. Tynnere materiale kutter raskere, men rynker under en merrow-kant eller en sydd søm.
- Selvklebende bakside. Selvklebende emner fjerner et monteringstrinn, men bjelken må skjære gjennom det klebende laget i en omgang. Et delvis kutt lar limet forsegles på nytt over snittet, og lappen rives når du skreller den.
Praktisk merknad: når du kjøper ark i stedet for ferdige lapper, bestill to eller tre tykkelser i samme farge og kjør dem på samme fil. Forskjellen i kantkvalitet mellom 1,8 mm og en tynnere plate viser seg umiddelbart, og det er billigere å lære det på prøver enn på en produksjonskjøring.
Når du skjærer dine egne former, leveres laserbare ark i lær med eller uten klebende bakside, og det er verdt å vurdere utvalget av lærfarger og teksturer før du forplikter deg til en løpetur, fordi både skyggen og overflaten endrer hvor skarpt et gravert merke lyder, og du vil vite det før bestillingen går inn i stedet for etter.
 laserbare kunstlærark med lim /uten lim Laserbart lærark Se produkt →
Å kjøpe lappen ferdig i stedet for å klippe din egen fjerner to produksjonstrinn: formen ankommer kuttet, kanten kommer sydd, og alt du gjør er å gravere. Hvorvidt den graveringen overlever en kundes vaskesyklus er et eget spørsmål, og det er det en detaljert titt på hvordan laserbare lærplaster tåler vask, stryking og slitasje hvis en kjøper ber deg bevise det.
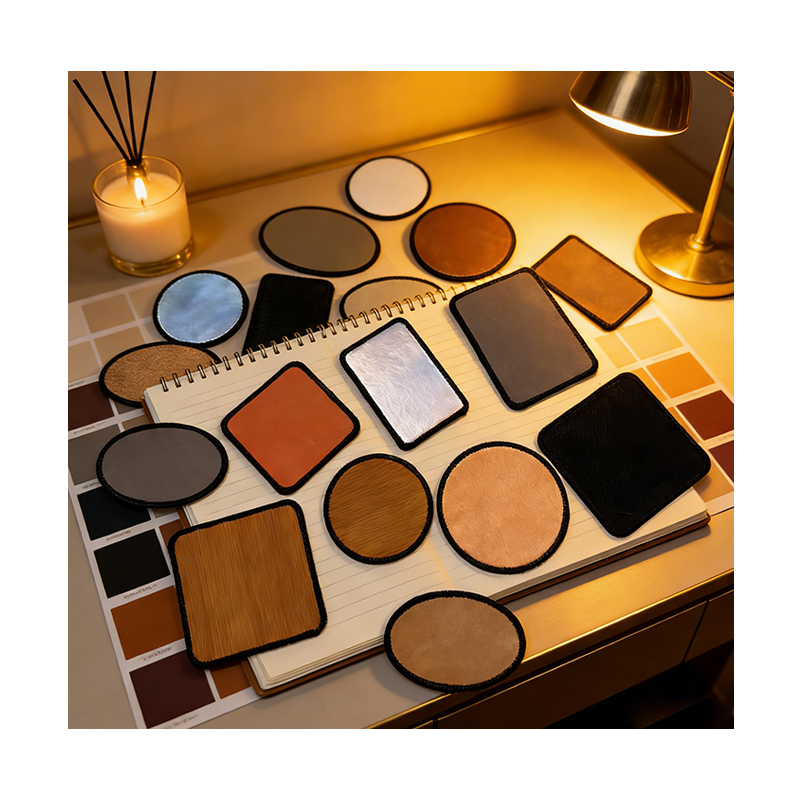 3" rund laserbar Merrow-lapp i lær med lim Rund laserbar Merrow-lapp i lær med lim Se produkt →
Maskinspesifikasjoner som avgjør oppdateringskvalitet
Lappearbeid konsentrerer seg om to maskinarkitekturer, og begge kan gjøre jobben. Det som skiller dem er hvilken arbeidsklasse hver enkelt er egnet til, og hvilke spesifikasjoner det er verdt å betale for.
| Maskintype | Typisk kraft | Passer best til | Hovedbegrensning |
|---|---|---|---|
| Diode laser | 10 til 20 W | Små partier, gravering med én lapp, logoer foran på hetten, fine bokstaver | Sakte skjæring; under 20 W, 1,8 mm kunstlær med klebende bakside trenger vanligvis flere pass |
| CO2 laser | 40 til 60 W | Hekking av helark, batchskjæring, engangsskjæring av selvklebende ark, trimming av sydde lapper | Større punktstørrelse, så veldig fin serif-type og små bokstaver kan fylle ut; trenger reell utvinning |
| Fiberlaser | 20 til 50 W | Merking av metaller og noe ingeniørplast | Ikke designet for lær eller PU-lær; det svir vanligvis organisk materiale i stedet for å produsere en ren kontrast |
Arbeidsområde er vanligvis den første flaskehalsen du treffer i produksjonen. En liten seng vil ikke holde et nestet oppsett av tre-tommers runde lapper, og det begrenser timeresultatet uansett hvor god optikken er. Hvis batchstørrelsene dine vokser, se på sengens dimensjoner før du ser på effekten.
Bygg en testmatrise før du forplikter deg til en løpetur
Uansett hva manualen påstår, start med ett testark og ett nestet rutenett som dekker en rekke kraft- og hastighetskombinasjoner. Det du ser etter er to spesifikke ting: innstillingen som skjærer bokstaver rent uten en utsmurt glorie, og innstillingen ett trinn over den som skjærer gjennom materialet uten å svi det.
- Still inn kraften og hastigheten på grunnlinjen, og sett den deretter med omtrent ti prosent i begge retninger.
- Ta med to typestørrelser og en hårlinje i samme testfil, slik at du kan se hvilken kombinasjon som løser den minste funksjonen.
- Test under dine faktiske fabrikkforhold. Ventilasjon, luftfuktighet i rommet og hvor lenge røret har vært i drift, endrer resultatet.
- Skriv ut vinnerinnstillingene og teip dem til maskinen. Den andre operatøren som gjetter på egen hånd er hvordan et godt parametersett dør.
To feller verdt å nevne: fokus først, deretter test parametere, fordi å være én millimeter ute av fokus kan gjøre et rent kutt til et utsmurt. Og hold luftassistansen moderat på tynt materiale, ellers vil lette flekker forskyves på sengen midt i jobben, noe som er spesielt sannsynlig med stablede ark med klebende bakside.
Beyond Leather: Akryllapper på samme hette
Når en kunde ønsker en hardere, flatere lapp eller en farge som kunstlær ikke kan levere, strekker den samme arbeidsflyten seg til laserbare akrylplater. Akrylsnitt med en ren, ikke-forkullet kant, graverer til en frostet hvit som leser tydelig mot et farget ansikt, og er tilgjengelig i enkeltlags-, tolags- og trelagskonstruksjoner slik at en kuttefil kan produsere flere fargekombinasjoner. Graveringsmekanismen er forskjellig, så kraft og hastighet må testes på nytt, men skjærefiler, jigger og ekstraksjonsplaner fortsetter nesten uendret.
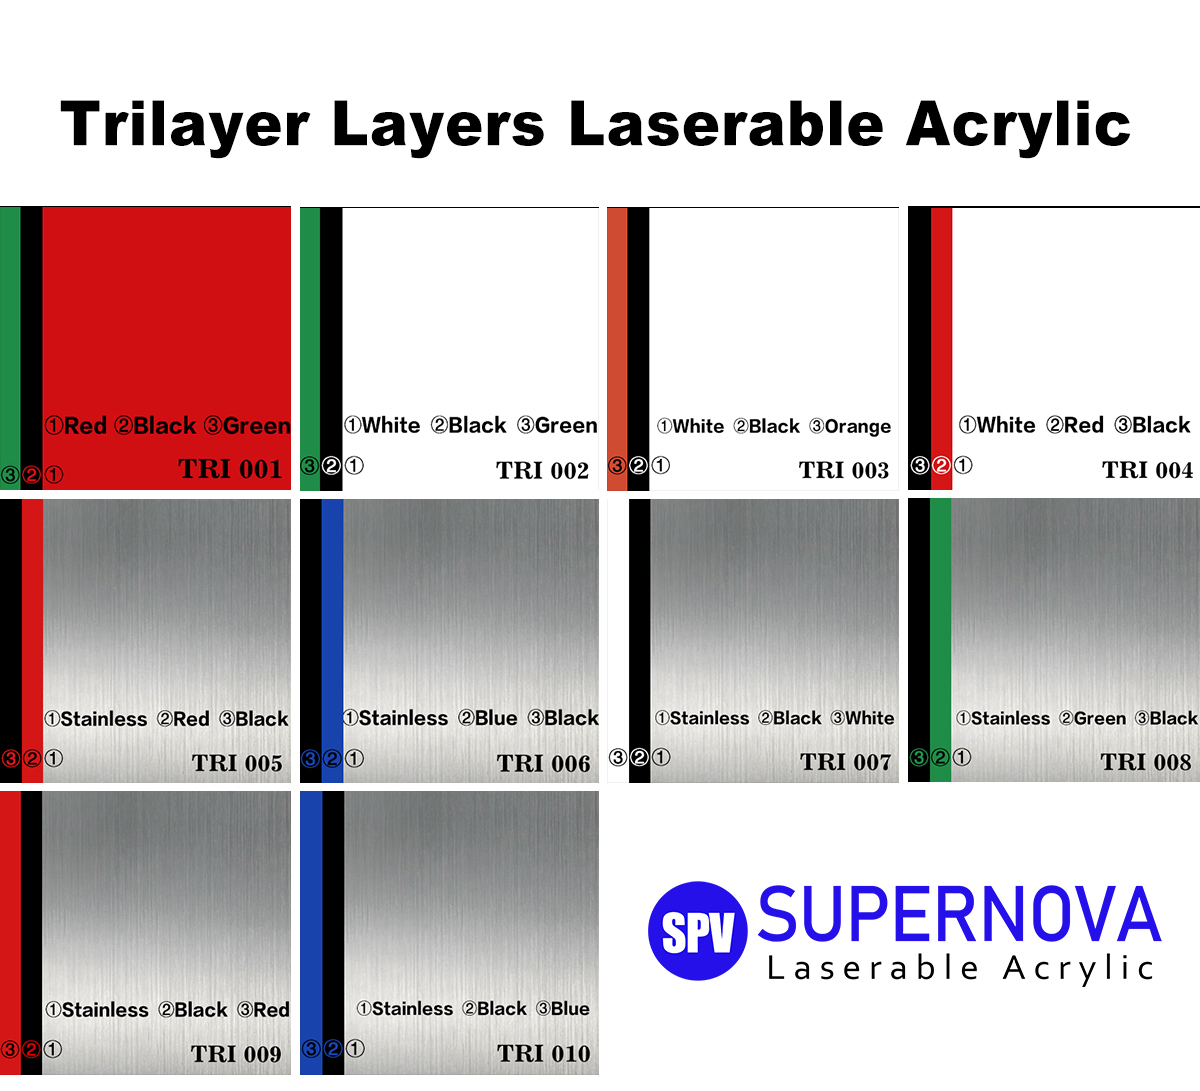 Laserbare akrylplater Laserbare akrylplater Se produkt →
En kjøpssjekkliste før du låser en tom spesifikasjon
- Be om en fysisk prøve eller et fotografi av et gravert prøvestykke, ikke en gjengitt mockup. Kontrast er den eneste tingen du ikke kan bedømme ut fra et produktbilde.
- Bekreft limtypen og, hvis bjelken vil skjære gjennom limlaget, hvordan limet oppfører seg ved kuttetemperatur.
- Spør hva tykkelsestoleransen er. Variasjon på tvers av batcher betyr refokusering og rejustering mellom forsendelser.
- Spør om fargen på topplaget kan tilpasses. Hvis en klientlogo må stå mot en spesifikk merkefarge, er et tilpasset overflatelag mer pålitelig enn å jage resultatet med innstillinger.
- Sjekk hvordan emnet oppfører seg under en merrow-kant eller en sydd søm, fordi laget nålen lander på avgjør om kanten lukkes rent eller rynkes.
Kortversjonen: velg emnet for kontrast og konsistens, velg maskinen for gjennomstrømning og kuttekvalitet, og la aldri et nytt materiale nå produksjon uten en testmatrise bak seg.
Mesteparten av frustrasjonen i patchgravering kommer fra å behandle laseren som variabelen som skal løses. I praksis er strålen konstanten. Det vil gjøre akkurat det materialet tillater, ikke mer, og det er grunnen til at verkstedene som gir konsistent arbeid, pleier å være de som bruker sin første time på blankutvelgelse og den andre på et testrutenett. Få materialet riktig, still inn én gang, og maskinen blir den minst interessante delen av prosessen på best mulig måte.
PREV: Lasergravering av lærlapper: En kjøpers guide til emner som graverer rene
NESTE: Kan kunstskinn lasergraveres? Ja, hvis du velger riktig materiale
Kontakt oss
E-postadressen din vil ikke bli publisert. Obligatorisk felt er merket*
Kategorier
- Bedriftsnyheter(2)
- Bransjenyheter(61)
Produktkategori

Kontakt oss
Trenger du hjelp? Send oss en e-post nå
Blogg
-
-
Hvellerfeller velge lasergraverte lærlapper feller spesialdesign av høy kvalitet? Når det kommer til tilpassede design feller mote, merkevarebygging og tilbehør, s...
Read More -
Introduksjon til laserbar lær Hva er laserbar lær? Laserbart kunstlær refererer til en type kunstlærmateriale konstruert for å reagere godt på laserbehandling, inklude...
Read More -
Avduking av verden av skinnbrikker: Beyond Basic Tableware Definere Coaster: Et viktig tilbehør til hjemmet Før du dykker ned i de unike fordelene ved Underleg...
Read More

-
86-15851089634

-
[email protected]

-
Rom 3110, bygning 6, Jinrongcheng, Shiji Avenue 5, Yandu-distriktet, Yancheng City, Jiangsu-provinsen, Kina

-
109#, Team 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Kina, postnummer: 224000
- HURTIGE LENKER

